
- सब
- उत्पाद का नाम
- कीवर्ड
- उत्पाद मॉडल
- उत्पाद सारांश
- उत्पाद विवरण
- पूरा पाठ खोजें

दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-०७-३० मूल:साइट


उप-माइक्रोन सहनशीलता और इष्टतम सतह फिनिश प्राप्त करना पूरी तरह से पीसने वाले पहिये और वर्कपीस के बीच गतिशील संबंध पर निर्भर करता है। जब आप वर्कपीस और व्हील की गति का सही ढंग से मिलान करते हैं, तो आप संपर्क के बिंदु पर काटने वाली ताकतों और गर्मी उत्पादन को नियंत्रित करते हैं। बेमेल गति के कारण भारी परिचालन लागत आती है। आपको थर्मल क्षति का सामना करना पड़ेगा जैसे कि पीसने से जलना, गंभीर चटकारे के निशान, त्वरित पहिया घिसाव, और उच्च स्क्रैप दर जो बाधा उत्पादन लाइनों का कारण बनती है। इसे हल करने के लिए सरफेस फीट प्रति मिनट (एसएफपीएम) या मीटर प्रति सेकेंड (एम/एस) में सटीक गति अनुपात की गणना की आवश्यकता होती है। आधुनिक उपकरण क्षमताएं इन मापदंडों की सटीकता और दोहराव को निर्धारित करती हैं। ऑपरेटरों को यह समझना चाहिए कि पहिया ज्यामिति और भाग की अखंडता को बनाए रखने के लिए इन वेगों को कैसे संतुलित किया जाए।
उचित रूप से मेल खाने वाली गति पहिया ज्यामिति और भाग की अखंडता के संरक्षण के साथ आक्रामक सामग्री हटाने को संतुलित करती है। सफलता का अर्थ है धातु को जलाए बिना या अपघर्षक पहिये को चमकाए बिना आयामी सहनशीलता हासिल करना। आपको पीसने वाले क्षेत्र में सापेक्ष वेगों को नियंत्रित करना होगा। यदि आप वर्कपीस रोटेशन को समायोजित किए बिना पहिया को बहुत तेजी से चलाते हैं, तो अपघर्षक कण कटने के बजाय रगड़ते हैं। इस घर्षण से भारी मात्रा में गर्मी उत्पन्न होती है। इसके विपरीत, वर्कपीस को बहुत तेजी से चलाने से अलग-अलग अपघर्षक कणों पर अधिभार पड़ता है, जिससे पहिया समय से पहले टूट जाता है और अपना आकार खो देता है।
पहिये की गति की गणना सरफेस फीट प्रति मिनट (एसएफपीएम) या मीटर प्रति सेकंड (एम/एस) में की जाती है। यह मापता है कि अपघर्षक कण पहिये के बाहरी व्यास पर कितनी तेजी से यात्रा करते हैं। वर्कपीस की घूर्णी गति को RPM में मापा जाता है। वास्तविक कटिंग गतिशीलता को समझने के लिए आपको इस आरपीएम को सतही गति में परिवर्तित करना होगा। मैनुअल उपकरणों पर, ऑपरेटर गति बदलने के लिए स्टेप्ड पुली का उपयोग करते हैं, जो अनुकूलन को गंभीर रूप से सीमित कर देता है। एक आधुनिक सीएनसी बेलनाकार पीसने वाली मशीन अनंत नियंत्रण के लिए सर्वो मोटर्स और चर आवृत्ति ड्राइव का उपयोग करती है।
ये सापेक्ष वेग समतुल्य चिप मोटाई को निर्धारित करते हैं। यह मीट्रिक अलग-अलग अपघर्षक अनाजों द्वारा निकाले गए माइक्रो-चिप्स के आकार को परिभाषित करता है। मोटे चिप्स सामग्री को हटाने में वृद्धि करते हैं लेकिन पहिया घिसाव को तेज करते हैं। पतले चिप्स सतह की फिनिश में सुधार करते हैं लेकिन पहिये पर ग्लेज़िंग का खतरा बढ़ाते हैं। दुकान के फर्श पर इन गतियों की गणना और लागू करने के लिए, इन विशिष्ट चरणों का पालन करें:
सामान्य इस्पात मिश्र धातुओं के लिए उद्योग का शुरुआती बिंदु 50:1 अनुपात है। इसका मतलब है कि पहिए की सतह वर्कपीस की सतह की तुलना में 50 गुना तेज चलती है। यह अनुभवजन्य आधार रेखा पारंपरिक एल्यूमीनियम ऑक्साइड पहियों के लिए सामग्री हटाने और पहिया जीवन का एक स्थिर संतुलन प्रदान करती है। आपको आवेदन के आधार पर इस आधार रेखा से विचलित होना होगा। विदेशी मिश्रधातुओं को पीसते समय या सुपरब्रेसिव्स का उपयोग करते समय 50:1 पर सख्ती से चिपके रहने से विफलता हो सकती है।
ग्राइंडिंग व्हील की परिधि के पार वर्कपीस की यात्रा वास्तविक कटिंग पथ को प्रभावित करती है। ट्रैवर्स ग्राइंडिंग सेटअप में, आपको वर्कपीस आरपीएम को अक्षीय फ़ीड दर के साथ सिंक्रनाइज़ करना होगा। प्रति क्रांति ट्रैवर्स दर यह निर्धारित करती है कि पहिया अपने पिछले कट को कितना ओवरलैप करता है। अनुचित फ़ीड-टू-स्पीड अनुपात ओवरलैपिंग लीड पैटर्न का कारण बनता है। आप वर्कपीस के साथ सर्पिल निशान या असमान टेपर देखेंगे। एक तेज़ वर्कपीस आरपीएम को लगातार व्हील ओवरलैप बनाए रखने के लिए आनुपातिक रूप से तेज़ ट्रैवर्स दर की आवश्यकता होती है।
यदि आप वर्कपीस को तेज़ी से घुमाते समय बहुत धीरे-धीरे फ़ीड करते हैं, तो पहिया एक ही स्थान पर बहुत लंबे समय तक रहता है, जिससे स्थानीयकृत गर्मी का निर्माण होता है और ग्लेज़िंग होती है। यदि आप बहुत तेजी से भोजन करते हैं, तो पहिया एक भूमिगत सर्पिल पथ छोड़ देता है, जिसे अक्सर "नाई का खंभा" फिनिश कहा जाता है। सटीक ओवरलैप पहिये की चौड़ाई और आवश्यक सतह फिनिश पर निर्भर करता है।
| अनुप्रयोग प्रकार | अनुशंसित गति अनुपात (पहिया: वर्कपीस) | विशिष्ट ट्रैवर्स फ़ीड प्रति रेव | अपेक्षित सतह खत्म (आरए) |
|---|---|---|---|
| आक्रामक खुरदुरापन | 30:1 से 40:1 | पहिये की चौड़ाई का 1/2 से 2/3 | 63 - 125 μin |
| स्टैंडर्ड ग्राइंडिंग (इस्पात) | 50:1 से 60:1 | पहिये की चौड़ाई का 1/4 से 1/3 | 32 - 63 μin |
| बढ़िया फिनिशिंग | 80:1 से 120:1 | पहिए की चौड़ाई का 1/8 से 1/6 | 8 - 16 μin |
| सुपरफ़िनिशिंग (कार्बाइड) | 100:1 से 150:1 | पहिये की चौड़ाई का 1/10 से 1/8 | 2 - 8 μin |
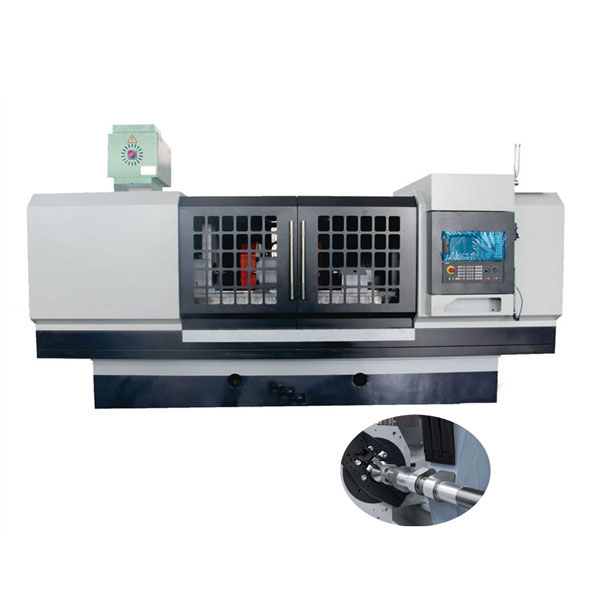
मशीन की स्पिंडल ड्राइव और मोटर टॉर्क अलग-अलग गति अनुपात के तहत स्थिर कटिंग बलों में तब्दील हो जाती है। आपको यह मूल्यांकन करना चाहिए कि मशीन वांछित परिणाम प्राप्त करने के लिए पीसने के दबाव को कैसे संभालती है। जब पहिया भाग को संलग्न करता है, तो यह सामान्य बल (भाग को दूर धकेलना) और स्पर्शरेखीय बल (रोटेशन का विरोध करना) उत्पन्न करता है। इन बलों को प्रबंधित करने के लिए इस बात की गहरी समझ की आवश्यकता होती है कि गति अनुपात अपघर्षक और धातु के बीच भौतिक संपर्क को कैसे प्रभावित करता है।
वर्कपीस की गति, कट की गहराई और एमआरआर एक सीधा संबंध साझा करते हैं। वर्कपीस की गति या कट की गहराई बढ़ाने से एमआरआर बढ़ जाता है। हालाँकि, उच्च एमआरआर पीसने का दबाव बढ़ाता है। इस दबाव में विक्षेपण को रोकने के लिए आपको उच्च मशीन कठोरता की आवश्यकता है। पहिये की गति और वर्कपीस की गति को संतुलित करने से स्व-तीक्ष्ण व्यवहार बना रहता है। यदि वर्कपीस के सापेक्ष पहिया की गति बहुत अधिक है, तो दाने सुस्त और चमकने लगते हैं। यदि वर्कपीस की गति बहुत अधिक है, तो पहिया समय से पहले टूट जाता है।
भाग की गुणवत्ता से समझौता किए बिना एमआरआर को अनुकूलित करने के लिए, आपको स्पिंडल लोड मीटर की निगरानी करनी होगी। स्पिंडल लोड में अचानक गिरावट इंगित करती है कि पहिया चमक गया है और कटना बंद हो गया है, जिसके लिए तत्काल ड्रेसिंग चक्र की आवश्यकता होती है। एक स्थिर, उच्च स्पिंडल लोड कुशल कटिंग को इंगित करता है, बशर्ते कि भाग थर्मल क्षति से पीड़ित न हो। वर्कपीस आरपीएम को केवल 10% समायोजित करने से काटने की क्रिया पूरी तरह से बदल सकती है, एक चमकता हुआ पहिया वापस स्व-तीक्ष्ण स्थिति में स्थानांतरित हो सकता है।
पीसने वाले क्षेत्र की ऊष्मप्रवैगिकी भाग की गुणवत्ता निर्धारित करती है। पीसने के दौरान खपत होने वाली अधिकांश ऊर्जा ऊष्मा में परिवर्तित हो जाती है। बहुत धीमी गति से घूमने वाला वर्कपीस हीट सिंक के रूप में कार्य करता है। लंबे समय तक संपर्क में रहने से सतह में टेम्परिंग, तन्य अवशिष्ट तनाव या माइक्रो-क्रैकिंग होती है। आपको पहिये की गति को शीतलक वितरण वेग से मेल खाना चाहिए। तेजी से घूमने वाला पहिया हवा की एक सीमा परत बनाता है जो शीतलक को विक्षेपित करता है। शीतलक वेग को पहिये की गति से मिलाने से यह सुनिश्चित होता है कि द्रव इस सीमा परत को तोड़ता है और काटने वाले क्षेत्र तक पहुंचता है।
पीसने वाली जलन हमेशा नग्न आंखों को दिखाई नहीं देती है। कभी-कभी यह हल्के रंग में परिवर्तन के रूप में प्रकट होता है, लेकिन अक्सर सतह के नीचे धातु संबंधी परिवर्तनों का पता लगाने के लिए नाइटल नक़्क़ाशी की आवश्यकता होती है। इसे रोकने के लिए, सुनिश्चित करें कि आपके कूलेंट नोजल व्हील-वर्कपीस इंटरफ़ेस पर सटीक रूप से लक्षित हों। पहिए की परिधीय गति से मेल खाने के लिए उच्च दबाव वाले शीतलक सिस्टम का उपयोग करें। यदि आप अभी भी जलने का अनुभव करते हैं, तो पहिये के सामने वाले हिस्से पर किसी एक बिंदु के रुकने के समय को कम करने के लिए वर्कपीस आरपीएम बढ़ाएँ।
विभिन्न मशीन आर्किटेक्चर अलग-अलग तरीकों से गति सिंक्रनाइज़ेशन को संभालते हैं। आपको उपकरण क्षमताओं का अपनी विशिष्ट अनुप्रयोग आवश्यकताओं से मेल खाना चाहिए। एक सेटअप जो हेवी-ड्यूटी रफिंग ग्राइंडर पर पूरी तरह से काम करता है वह उच्च-परिशुद्धता फिनिशिंग मशीन पर बुरी तरह विफल हो जाएगा। प्रक्रिया स्थिरता के लिए आपके विशिष्ट उपकरण की यांत्रिक सीमाओं और नियंत्रण सुविधाओं को समझना गैर-परक्राम्य है।
मैनुअल ग्राइंडर स्टेप्ड पुली या सीमित परिवर्तनीय गति नियंत्रण पर निर्भर करते हैं। यह गति अनुपात को ठीक करने की आपकी क्षमता को प्रतिबंधित करता है। ऑपरेटरों को इष्टतम गति के बजाय निकटतम उपलब्ध गति का चयन करते हुए समझौता करना चाहिए। एक सीएनसी नियंत्रण अनंत, प्रोग्रामयोग्य गति समायोजन प्रदान करता है। कॉन्स्टेंट सरफेस स्पीड (सीएसएस) प्रोग्रामिंग सीएनसी मॉडल का एक प्रमुख लाभ है। जैसे ही ड्रेसिंग से पहिया का व्यास कम हो जाता है, सीएसएस स्वचालित रूप से सटीक सतह गति को बनाए रखने के लिए स्पिंडल आरपीएम को बढ़ा देता है। फ़ीड दर ओवरराइड सुविधाएँ ऑपरेटरों को स्पार्क-आउट अवलोकनों के आधार पर वास्तविक समय में वर्कपीस की घूर्णी गति को अनुकूलित करने की अनुमति देती हैं।
इसके अलावा, सीएनसी नियंत्रणों से सुसज्जित एक बेलनाकार ग्राइंडिंग मशीन एक ही सेटअप में कई व्यास और कंधों वाले जटिल ग्राइंडिंग चक्रों को निष्पादित कर सकती है। नियंत्रण पूरे भाग में एक स्थिर गति अनुपात बनाए रखने के लिए प्रत्येक विशिष्ट व्यास के लिए वर्कपीस आरपीएम को स्वचालित रूप से समायोजित करता है। यह मैन्युअल हस्तक्षेप की आवश्यकता को समाप्त करता है और भाग की ज्यामिति की परवाह किए बिना लगातार सतह फिनिश की गारंटी देता है।
उच्च-आरसी सामग्री विशिष्ट गति मिलान आवश्यकताओं की मांग करती है। कठोर स्टील के लिए उपयोग करते समय बाहरी बेलनाकार ग्राइंडर का , आप अक्सर सीबीएन या डायमंड व्हील जैसे सुपरब्रेसिव का उपयोग करते हैं। इन पहियों को काफी अधिक गति की आवश्यकता होती है, अक्सर 120 मीटर/सेकेंड तक। इष्टतम चिप मोटाई बनाए रखने और कठोर सतह पर थर्मल क्षति को रोकने के लिए आपको वर्कपीस आरपीएम को तदनुसार समायोजित करना होगा।
डी2 या एम2 जैसे कठोर टूल स्टील को पीसने के लिए एक नाजुक संतुलन की आवश्यकता होती है। यदि पहिये की गति बहुत कम है, तो सीबीएन अनाज स्टील को काटने के बजाय बंधन से बाहर निकल जाएगा। यदि वर्कपीस की गति बहुत अधिक है, तो आक्रामक काटने की कार्रवाई अत्यधिक गर्मी उत्पन्न करेगी, स्टील से तापमान खींच लेगी और इसकी कठोरता को बर्बाद कर देगी। पर्याप्त चिकनाई प्रदान करने और अपघर्षक कणों पर रासायनिक घिसाव को रोकने के लिए सीबीएन को इतनी चरम गति पर चलाते समय आपको पानी में घुलनशील इमल्शन के बजाय सीधे तेल शीतलक का उपयोग करना चाहिए।
लंबे, पतले हिस्सों को पीसना अनोखी चुनौतियाँ पेश करता है। शाफ्ट ग्राइंडिंग मशीन को केन्द्रापसारक बलों को नियंत्रित करना चाहिए। आपको केन्द्रापसारक व्हिपिंग, हार्मोनिक कंपन, या मध्य-अवधि विक्षेपण को रोकने के लिए वर्कपीस की गति को सावधानीपूर्वक सीमित करना चाहिए। ऑपरेटर शाफ्ट को सहारा देने के लिए स्थिर रेस्ट का उपयोग करते हैं। जब आप स्थिर विश्राम लागू करते हैं, तो आपको अतिरिक्त घर्षण और समर्थन गतिशीलता को ध्यान में रखते हुए गति अनुपात को समायोजित करना होगा।
लंबे शाफ्ट पुनर्योजी बकबक के प्रति अत्यधिक संवेदनशील होते हैं। जैसे ही भाग पहिये से दूर हटता है, यह एक ऊँचा स्थान बनाता है। अगले घुमाव पर, पहिया इस ऊंचे स्थान से टकराता है, जिससे भारी कट और अधिक विक्षेपण होता है। यह चक्र दोहराता है, जिससे दृश्यमान बकबक के निशान निकल जाते हैं। इससे निपटने के लिए, आपको केन्द्रापसारक बलों को कम करने के लिए वर्कपीस को कम आरपीएम पर चलाना होगा और शाफ्ट के साथ समान दूरी पर कई स्थिर रेस्ट का उपयोग करना होगा। पीसने के दबाव को कम करने के लिए पीसने वाले पहिये पर थोड़ा मोटा सीसा भी लगाना चाहिए।
यांत्रिक विफलताएँ अक्सर गति बेमेल समस्याओं की नकल करती हैं या उन्हें बढ़ा देती हैं। प्रक्रिया नियंत्रण बनाए रखने के लिए आपको इन जोखिमों को पहचानना और कम करना होगा। आप सही गति अनुपात की गणना कर सकते हैं, लेकिन यदि आपकी मशीन का बिस्तर मुड़ गया है या आपकी धुरी बीयरिंग विफल हो रही है, तो हिस्सा अभी भी स्क्रैप बिन में समाप्त हो जाएगा। कठोर मशीन रखरखाव सटीक पीसने की नींव है।
यदि मशीन में यांत्रिक संरेखण का अभाव है तो सही गति गणना का कोई मतलब नहीं है। गलत संरेखित वर्कहेड्स और टेलस्टॉक्स असमान पीसने वाले दबाव और गोलाई त्रुटियों का कारण बनते हैं। यदि केंद्र घिसे हुए हैं तो घूर्णी बल और पीसने का दबाव पूरे मशीन बेड में त्रुटियां फैलाता है। उच्च वर्कपीस गति पर सच्ची सांद्रता बनाए रखने के लिए सटीक सेटअप की आवश्यकता होती है। डेड-सेंटर सेटअप लाइव-सेंटर सेटअप की तुलना में बेहतर सांद्रता प्रदान करते हैं, क्योंकि वे रोटेशन समीकरण से बेयरिंग रनआउट को खत्म करते हैं।
उचित संरेखण सुनिश्चित करने के लिए, आपको नियमित रूप से डायल इंडिकेटर के साथ वर्कहेड और टेलस्टॉक को साफ़ करना चाहिए। केंद्रों की टूट-फूट के लिए स्वयं निरीक्षण किया जाना चाहिए और यदि उनमें खरोंच या खरोंच के कोई लक्षण दिखें तो उन्हें फिर से ग्राउंड किया जाना चाहिए या बदल दिया जाना चाहिए। केंद्रों के बीच पीसते समय, टेलस्टॉक क्विल द्वारा लगाए गए दबाव को सावधानीपूर्वक नियंत्रित किया जाना चाहिए। बहुत अधिक दबाव भाग को झुका देगा, जबकि बहुत कम दबाव भाग को केंद्रों पर घूमने देगा, जिससे केंद्र के छिद्र नष्ट हो जाएंगे और संकेंद्रितता नष्ट हो जाएगी।
चैटर मार्क्स के लिए एक व्यवस्थित समस्या निवारण ढांचे की आवश्यकता होती है। आपको मजबूर कंपन और स्व-उत्तेजित कंपन के बीच अंतर करना चाहिए। जबरन कंपन अक्सर पहिए के असंतुलित होने या गलत गति अनुपात के कारण होता है। कट के दौरान स्व-उत्तेजित कंपन या पुनर्योजी बकबक उत्पन्न होती है। व्हील-टू-वर्कपीस गति अनुपात को 5-10% तक बदलने से हार्मोनिक अनुनाद बाधित होता है और अक्सर बकबक समाप्त हो जाती है। ड्रेसिंग लीड और ड्रेस गति प्रभावी कटिंग गति अनुपात और सतह फिनिश पर भी प्रभाव डालती है।
| दोष प्रकार | दृश्य उपस्थिति | प्राथमिक कारण | गति/फ़ीड समायोजन समाधान |
|---|---|---|---|
| सर्पिलाकार (नाई का खंभा) | भाग के साथ पेचदार रेखाएँ | वर्कपीस आरपीएम के लिए ट्रैवर्स फ़ीड बहुत तेज़ है | वर्कपीस आरपीएम बढ़ाएं या ट्रैवर्स फ़ीड दर कम करें |
| बकबक (सीधी रेखाएं) | भाग अक्ष पर समानांतर रेखाएँ | हार्मोनिक अनुनाद या पहिया असंतुलन | अनुनाद को तोड़ने के लिए वर्कपीस आरपीएम को 10% बदलें |
| पीसना जलाना | सतह पर मलिनकिरण (नीला/भूरा)। | अत्यधिक गर्मी जमा होना, चमकता हुआ पहिया | वर्कपीस आरपीएम बढ़ाएँ, ड्रेस व्हील कोसर |
| ग्लेज़िंग | चमकदार पहिए की सतह, खराब कटिंग | वर्कपीस के सापेक्ष पहिये की गति बहुत अधिक है | पहिये की गति कम करें या वर्कपीस आरपीएम बढ़ाएँ |
एक नई मशीन खरीदने के लिए विशिष्ट विशेषताओं के मूल्यांकन की आवश्यकता होती है जो प्रक्रिया नियंत्रण और गति सिंक्रनाइज़ेशन की गारंटी देती हैं। पुराने उपकरण आधुनिक सर्वो सिस्टम और उन्नत सॉफ्टवेयर एल्गोरिदम द्वारा पेश किए गए गतिशील नियंत्रण के साथ प्रतिस्पर्धा नहीं कर सकते हैं। उन्नयन का मूल्यांकन करते समय, आपको बुनियादी विशिष्टताओं से परे देखना चाहिए और स्पिंडल और अक्षों को चलाने वाली अंतर्निहित तकनीक की जांच करनी चाहिए।
भारी पीसने वाले भार के तहत सटीक आरपीएम बनाए रखने के लिए हाई-टॉर्क, डायरेक्ट-ड्राइव स्पिंडल और वीएफडी आवश्यक हैं। बेल्ट-चालित स्पिंडल उच्च एमआरआर के तहत फिसल सकते हैं, जिससे गति अनुपात बदल सकता है। डायरेक्ट-ड्राइव सिस्टम इस वेरिएबल को खत्म कर देते हैं। मशीन नियंत्रण में एकीकृत डायनामिक व्हील बैलेंसिंग सिस्टम उच्च गति पर काटने वाले बलों को और स्थिर करता है। ये संतुलन प्रणालियाँ लगातार कंपन के स्तर की निगरानी करती हैं और पहिया को पूरी तरह से संतुलित रखने के लिए आंतरिक काउंटरवेट को स्वचालित रूप से समायोजित करती हैं, भले ही यह खराब हो जाए और शीतलक को अवशोषित कर ले।
आधुनिक नियंत्रण आर्किटेक्चर इन-प्रोसेस गेजिंग की अनुमति देते हैं। यह तकनीक वास्तविक समय आयामी प्रतिक्रिया के आधार पर गति और फ़ीड को गतिशील रूप से समायोजित करती है। थर्मल स्थिरता क्षतिपूर्ति वाली मशीनों में निवेश करने से मजबूत रिटर्न मिलता है। ये प्रणालियाँ मशीन की कास्टिंग के गर्म होने पर मापदंडों को समायोजित करके उच्च-मात्रा के उत्पादन में कड़ी सहनशीलता बनाए रखती हैं। मशीन बेड में लगे सेंसर तापमान में उतार-चढ़ाव की निगरानी करते हैं और इस डेटा को वापस सीएनसी नियंत्रण में फीड करते हैं, जो थर्मल विस्तार की भरपाई के लिए अक्षों को स्वचालित रूप से ऑफसेट करता है।
वर्कपीस और व्हील स्पीड का मिलान कोई स्थिर सूत्र नहीं है। यह एक गतिशील प्रक्रिया है जो भौतिक गुणों, पहिया प्रकार, ट्रैवर्स फ़ीड दरों और मशीन की कठोरता पर निर्भर करती है। आपको भाग की गुणवत्ता बनाए रखने के लिए इन मापदंडों की लगातार निगरानी और समायोजन करना चाहिए। पुरानी मैन्युअल गणनाओं और पुराने उपकरणों पर भरोसा करने से लगातार उप-माइक्रोन सहनशीलता प्राप्त करने की आपकी क्षमता सीमित हो जाती है।
उ: आप सूत्र का उपयोग करके पहिया गति की गणना करते हैं: एसएफपीएम = आरपीएम × व्यास × 0.2618। यह आपके आधारभूत पैरामीटर सेट करता है. मीट्रिक समतुल्य m/s = (π × D × n) / 60000 है, जहां D मिलीमीटर में व्यास है और n RPM है।
उ: मानक प्रारंभिक बिंदु 50:1 से 60:1 का अनुपात है। यह आधार रेखा मानक स्टील्स पर पारंपरिक अपघर्षक पर लागू होती है। विशिष्ट सेटअप, जैसे बढ़िया फिनिशिंग या अल्ट्रा-हार्ड सामग्री, इस अनुपात को 120:1 तक बढ़ा सकते हैं।
ए: ट्रैवर्स फ़ीड दर को वर्कपीस आरपीएम के साथ सिंक्रनाइज़ होना चाहिए। यह कट के दौरान उचित व्हील ओवरलैप सुनिश्चित करता है। इन दरों से मेल न खाने के कारण नाई-डंडे की समाप्ति, सर्पिल निशान, या समय से पहले पहिया टूटना होता है।
उत्तर: बकबक अक्सर गलत गति अनुपात के कारण उत्पन्न हार्मोनिक अनुनाद के कारण होती है। अन्य सामान्य कारणों में पहिया असंतुलन, मशीन की कठोरता की कमी, या वर्कहेड और टेलस्टॉक में ढीले और घिसे हुए केंद्र शामिल हैं।
ए: आप महत्वपूर्ण वर्कहेड-टू-टेलस्टॉक संरेखण के माध्यम से एकाग्रता बनाए रखते हैं। आपको उचित केंद्र स्नेहन भी सुनिश्चित करना होगा और उच्च गति पर बढ़े हुए केन्द्रापसारक बलों को ऑफसेट करने के लिए सही स्थिर आराम दबाव लागू करना होगा।
ए: सीएनसी मशीनों में प्रोग्रामेबल कॉन्स्टेंट सरफेस स्पीड (सीएसएस) की सुविधा होती है। यह व्हील घिसाव की भरपाई के लिए स्पिंडल आरपीएम को स्वचालित रूप से समायोजित करता है। वे ट्रैवर्स फ़ीड दरों के साथ घूर्णी गति को पूरी तरह से सिंक्रनाइज़ करने के लिए सटीक सर्वो-संचालित अक्षों का भी उपयोग करते हैं।


